

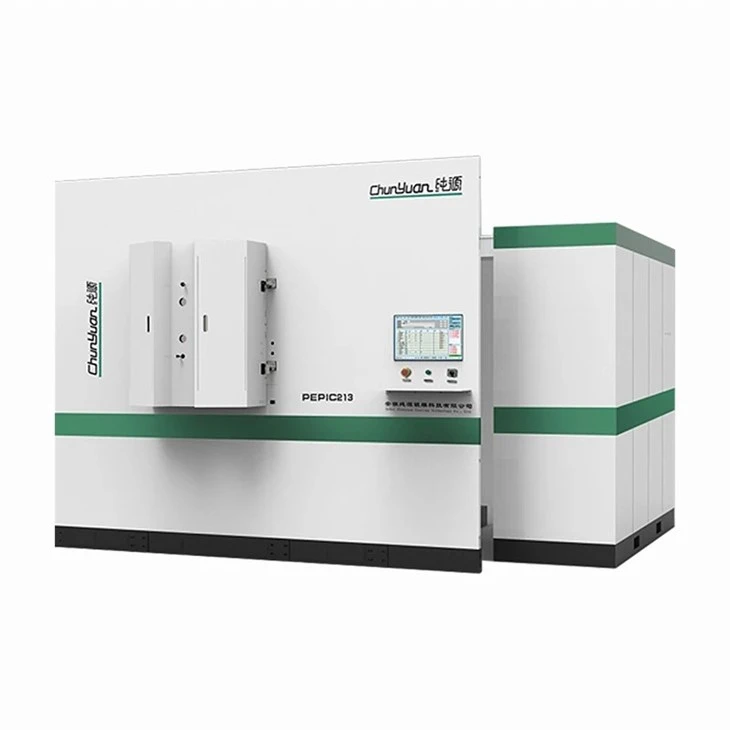
Industrial Multi-Arc Ion Thin Film System notar kaþódíska bogauppgufun til að setja þétt,-viðloðun keramik og málmhúð á málm- og málmblöndur. Með því að gufa upp föstu bakskautsefni í lofttæmi í gegnum há-straum, lágspennu-rafboga, jónar kerfið málmgufu sem hefur víxlverkun við hvarfgjarnar lofttegundir (eins og köfnunarefni, asetýlen eða súrefni) til að mynda stoichiometric samsett filmur.
Þessi vettvangur er hannaður fyrir stöðugt framleiðsluumhverfi og rúmar sérstakar verkfærabúnað fyrir lotuvinnslu á nákvæmni skurðarverkfærum, bílaíhlutum og slitþolnum iðnaðarbúnaði.
Tæknilýsing
|
Parameter |
Forskriftarstaðall |
|
Stærðir kammers |
Sérsniðið innra þvermál frá phi 600 mm til phi 1200 mm (SS304 ryðfríu stáli, vatns-kældur tvöfaldur-veggjakki) |
|
Dælukerfi |
Rótarblásari + Rotary vine bakdæla + sameindadæla / dreifidæla (Endanlegt lofttæmi:<= 5.0 x 10^-3 Pa) |
|
Heimildir bakskautsboga |
4 til 12 dreifðir segulmagnaðir-stýrisbogagjafar (Þvermál: phi 85 mm / phi 100 mm) |
|
Bias Power Supply |
10 kW – 60 kW stillanleg púlsað DC hlutdrægni (tíðni: 10 kHz – 100 kHz, ljósbogabælingartími<= 5 microseconds) |
|
Hitaafl |
Geislahitaraflokkur allt að 500 gráður (PID stjórnað, hitastigsjafnvægi +/- 5 gráður C) |
|
Snúningur undirlags |
Plánetulegur fjölás snúningsbúnaður knúinn áfram af háu-togi segulvökvaflæði |
|
Heildar rafmagnsálag |
45 kVA – 150 kVA (3-fasa, 380V/480V, 50Hz/60Hz) |
|
Kælivatnsþörf |
Rennslishraði: 15 - 35 m^3/klst., þrýstingur: 0.2 - 0.3 MPa, hiti: 18 gráður C - 25 gráður C |
Helstu eiginleikar
Magnetic-Stýribogakatóður:Segulsvið með lokuðum-lykkju leiða braut kaþódublettsins yfir markyfirborðið, eykur nýtingarhlutfall markmiðsins í yfir 60% og dregur úr myndun-maródropa.
Hröð bogabælingarhlutdrægni:Há-tíðni púlsskekkjubirgðir eru með hröðum boga-slökkvandi hringrásum til að koma í veg fyrir að staðbundnir ör-bogar skemmi yfirborð undirlags við hvarfgjörn útfellingu.
Tvöföld-stillingararkitektúr:Kerfisarkitektúr styður skjóta samþættingu á ójafnvægri segulómsputtering (UMS) bakskautum ásamt stöðluðum bogagjöfum fyrir blendingslagaútfellingu (td hallalög).
Sjálfvirk ferlistýring:PLC parað við iðnaðartölvu sem keyrir uppskriftar-stýringarhugbúnað, skráir hólfsþrýsting, gasmassaflæðishraða (MFC), undirlagsskekkju og ljósbogastraum í rauntíma fyrir rekjanleika lotunnar.
Pneumatic Vacuum Valving:Loftstýrðir hliðarlokar og hornlokar einangra hólfahluta, lágmarka viðhaldstíma og dælu-niðurlotur.
Vacuum System Configuration
Kerfisrýming notar fjölþrepa uppsetningu- sem er hönnuð til að ná rekstrarþrýstingi innan 15 mínútna:
Gróft stig:Tveggja-vélrænar vélrænar dælur með snúningssveiflu fjarlægja aðal andrúmsloftið niður í 10 Pa.
Millistig:Rótarblásarar flýta fyrir rúmmálsfærslu til að brúa þverþrýstingssviðið.
Hátómastig:Olíudreifingardælur eða frostdælur/sameindadælur ná endanlegum grunnþrýstingi upp á 5,0 x 10^-3 Pa fyrir gasfyllingu og jónahreinsun.
Undirkerfi gasafhendingar:Fjöl-rása massaflæðisstýringar (MFC) metra háar-ferlislofttegundir (Ar, N2, C2H2, O2) með flæðistöðugleikaþol upp á +/- 1% í fullum mælikvarða.
Uppgufunarefni og undirlagssamhæfi
Bakskautsmarkmið
Metallic Targets:Ti, Cr, Al, Zr, TiAl (50/50, 67/33 atómhlutföll), WC, ryðfríu stáli.
Hreinleikastaðall:>= 99.99% lofttæmi brætt og rúllað.
Undirlagsefni
Verkfærastál:H13, SKD11, M2, D2 (For-meðhöndluð og milduð undir lagningarhitastigi).
Karbíð:Sementuð wolframkarbíð (WC-Co).
Verkfræði málmblöndur:Títan málmblöndur (TC4), ryðfríu stáli (304/316), og kopar málmblöndur (háð innréttingu).
Forrit og árangur á sviði
Nákvæm skurðarverkfæri:Útfelling TiAlN og AlCrN húðunar á sementuðum wolframkarbíð endafreslum og hellum nær yfirborðshörku upp á 3300 - 3500 HV. Gögn um sannprófun á vettvangi sýna 2,5x lengingu á slitlífi verkfæra við háhraða þurrvinnsluaðstæður.
Mót og mót:Yfirborðsherðing á H13 og SKD11 plastsprautumótum og stimplunarmótum til að koma í veg fyrir hitaþreytu, límslit og slit.
Bílaíhlutir:Lágt-núning, slitþolið-DLC (Diamond-Like Carbon) og CrN húðun sem er borið á stimplahringi, eldsneytissprautupinna og ventlalyfta til að draga úr núningsstuðlum á mörkum undir 0,1.
Hagnýtur vélbúnaður:Skreytt en samt slitþolið -áferð (TiCN, ZrN) fyrir hreinlætisbúnað fyrir iðnaðar og háþróaða- vélræna íhluti.
Sérstillingarvalkostir
Verkfræðistillingar laga sig að takmörkunum aðstöðu og rúmfræði íhluta:
Hólf rúmfræði:Lóðrétt hola-gerð hleðslu eða lárétt framhlið-hleðsluhurðar.
Jigging innréttingar:Planetary, einn-snúningur eða sérsniðin gervihnattabúnaður sem er sérsniðinn að flóknum 3D rúmfræði vinnsluhluta.
Val á dælustafla:Stillingarvalkostir fyrir olíudreifingu, turbomolecular eða cryopump pakka eftir hreinherbergisstöðlum og dælu-stopptímamarkmiðum.
Gas- og orkusamþætting:Sérsniðnir rafspennir fyrir svæðisbundna netstaðla (td 480V/60Hz, 415V/50Hz) og samþættingu við miðstýrð útblástursskrúbbkerfi viðskiptavinar-hliðar.
Gæðaeftirlit og verksmiðjuprófun
Sérhvert útfellingarkerfi gangast undir stranga gæðaprófun áður en það er sent:
Helium lekagreining:Heildarrófsmælir, helíumlekaprófun gerð á öllum lofttæmishólfum og suðusaumum (lekahraði<= 1 x 10^-9 Pa*m^3/s).
Staðfesting rafmagnsöryggis:Einangrunarviðnám, samfellu jarðtengingar og háspennu rafspennuefni standast próf sem samræmast CE/IEC rafstöðlum.
Hagnýtur þurrhlaup:72 klst samfelld þurrhjólagangur á vélrænum snúningsbúnaði, pneumatic lokar og kælivatnstengingarskynjara.
Ferlissamþykkispróf:Sýnahúðun framkvæmd á framleiðslustöðinni til að sannreyna einsleitni filmuþykktar, hörku og viðloðun (klópupróf / Rockwell innskot).
Uppsetning og tækniaðstoð
Leiðbeiningar um undirbúning vefsvæðis:Yfirgripsmikil gögn um skipulag aðstöðu þar sem gerð er grein fyrir kröfum um hleðslu á gólfi, staðsetningu útblástursrása, stærð vatnsgreinarinnar og rafmagnsfallpunkta afhenta 4 vikum fyrir sendingu.
Gangsetning:Uppsetning á-stað, lofttæmiskvörðun og rafmagnstenging-framkvæmt af verkfræðingum á vettvangi.
Afhending ferli uppskrifta:Grunnlínuhúðunaruppskriftir (TiN, TiAlN) þróaðar, prófaðar og fluttar við samþykki verksmiðjunnar eða -við gangsetningu á staðnum.
Varahlutir og greining:Fjargreiningareining samþætt í PLC fyrir hraða bilanaleit, studd af staðbundinni birgðahaldi á mikilvægum innsigli, bakskautsmarkmiðum og hlífðarplötum.
Algengar spurningar
Sp.: Hvernig stjórnar kerfið fjölvi-dropum (spýtum) sem eru dæmigerðir fyrir útfellingu kaþódískra boga?
A: Kerfið inniheldur síað segulstýrisvið og fínstilltar bogastraumsbreytur til að takmarka hraða bakskautsblettsins og lágmarka losun dropa. Ennfremur hjálpar púlsbundin hlutdrægni samstillingu við að hrinda frá sér -fjöldaögnum meðan á filmuvexti stendur.
Sp.: Hver er dæmigerður afgreiðslutími fyrir framleiðslu og afhendingu?
Svar: Staðlaðar stillingar krefjast 12 til 16 vikna frá móttöku innborgunar og tækniforskrifta-afskráningar. Mjög sérsniðnar hólfamál eða fjöl-blendingsuppsetningar bakskauta þurfa 18 til 22 vikur.
Sp.: Er hægt að samþætta þetta kerfi í sjálfvirka framleiðslulínu?
A: Já. PLC arkitektúrinn inniheldur staðlaðar samskiptareglur fyrir iðnaðarsamskipti (Modbus TCP, Profinet) til að tengja við sjálfvirka hleðsluganga og ytri hreinsunarlínufæribönd.
Sp.: Hvaða tól þarf kaupandinn að útvega á-síðunni?
A: Aðstaðan verður að útvega 3-fasa iðnaðaraflgjafa, lokað hringrás kælt vatnskerfi (0,2-0,3 MPa), þjappað loft (0,5-0,7 MPa fyrir pneumatics) og vottuð hylkjagasgrein fyrir Ar, N2 og hvarfgas.
maq per Qat: multi-bogajóna þunnfilmukerfi, Kína fjöl-bogajóna þunnfilmukerfi framleiðendur, birgjar, verksmiðja


