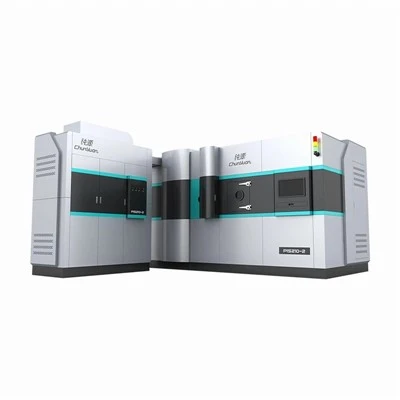
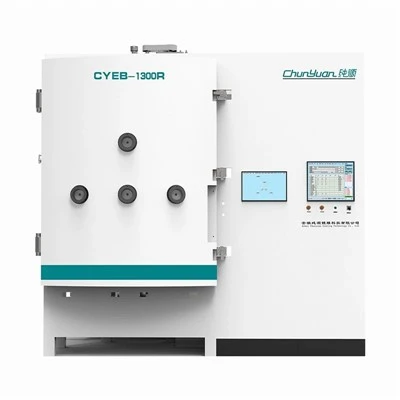
PVD kerfið til uppgufunar á bakskautboga í iðnaði notar lága-spennu og háan-straum rafboga til að gufa upp föst bakskautsmarkmið í lofttæmi. Þessi vélbúnaður nær málmjónunarhraða sem fer yfir 80%, sem tryggir mikla efnabindingarstyrk og viðloðun undirlags samanborið við varma uppgufun eða staðlaða segulómasputtering.
Kerfið er hannað fyrir samfellda fjöl-vaktaframleiðslu og samþættir þungt-tæmishólf úr ryðfríu stáli, mát bakskautastýrisamstæður og PLC-byggðan sjálfvirkan ferlistýringararkitektúr.
Tæknilýsing
|
Tæknileg færibreyta |
Forskriftarsvið / gildi |
|
Stærðir kammers |
Sérsniðnar stillingar: Phi 800 mm x 1000 mm til Phi 2000 mm x 2200 mm |
|
Kammerefni |
Tvöfaldur-veggaður SUS304 eða SUS316L ryðfríu stáli, vatns-kældur jakki |
|
Fullkominn lofttæmiþrýstingur |
<= 5.0 x 10^-4 Pa (after bakeout and outgassing) |
|
Uppsetning dælukerfis |
Rotary vine grófdæla + rótarblásari + Turbo-sameinda-/dreifisdæla |
|
Arc Power Supply |
Stillanlegur jafnstraumsbogastraumur: 0 - 200 A á hverja rás; kveikjuspenna: 380 V |
|
Substrate Bias Power |
Púls DC hlutdrægni: 0 - -1000 V, tíðni 10 - 100 kHz |
|
Bakskautsheimildir |
4 - 12 segulmagnaðir-hringlaga eða rétthyrndir bogagjafar |
|
Snúningur undirlags |
Plánetu- eða tvöfaldur-snúningur knúinn áfram af háu-togi segulvökvaflæði |
|
Rekstrarhitastig |
Umhverfishiti upp í 600°C með PID-stýrðum geislahiturum |
|
Stjórnkerfi |
Siemens S7-1500 PLC + iðnaðartölva sem keyrir SCADA hugbúnað |
Helstu eiginleikar
Mikil jónunarvirkni:Bein bakskautsgufun framleiðir full jónað málmplasma fyrir þéttan, gallaðan-stýrðan þunn-filmuvöxt við meðalhitastig.
Segulsíuður bogavalkostur:Innbyggðar rafsegulstýrisspólur lágmarka útskilnað stóragna (dropa) til að skila sléttri húðun fyrir nákvæma verkfæri.
Marg-lags-/hallaútfelling:Samstilltur fjöl-bakskautsaðgerð gerir kleift að búa til flokkuð umbreytingarlög (td Ti/TiN/TiAlN) án þess að rjúfa lofttæmi.
Lokað-Loop Process Control:Rauntími-viðbragðslykkjur stjórna hvarfgjörnu gasflæði (köfnunarefni, asetýlen, súrefni) í gegnum há-massistreymisstýringar (MFC) til að viðhalda markhlutþrýstingi.
Vacuum System Configuration
Dælustafla:Aðalgrófvinnsla notar tvíþrepa-snúningsdælur sem studdar eru af Roots blásurum. Mikið-lofttæmi byggist á dreifingardælum með mikilli-afköstum eða túrbósameindadælum.
Lokar og lagnir:Pneumatic horn lokar og rafpneumatic hlið lokar einangra hólfasvæði sjálfkrafa. Slöngur eru með ISO/KF og CF flans úr ryðfríu stáli með silfur-húðuðum koparþéttingum eða Viton O-hringjum.
Lekaleit:Innbyggt helíum massarófsprófunartengi gera greiningu allt að 10^-10 Pa*m^3/s kleift.
Uppgufunarefni og undirlagssamhæfi
Samhæft bakskautsefni
Hreinir málmar:Ti, Cr, Al, Zr, Cu, Mo, W, Ag, TiAl málmblöndur (td 50/50 eða 33/67 atómhlutföll).
Samsett markmið:TiC, CrC, WC.
Samhæfni undirlags
Verkfærastál:Há-hraðastál (M2, H13) og sementað karbíð (WC-Co-innlegg).
Byggingarblendi:Ryðfrítt stál, títan málmblöndur (TC4) og nikkel-ofur málmblöndur.
Verkfræðikeramik:Kísilnítríð og súrál með leiðandi for-formeðferð.
Forrit og staðfest árangursmælingar
Skurðar- og mótunarverkfæri:TiN, TiAlN, and AlTiN coatings on carbide drills and milling cutters. Achieves surface hardness >= 3000 HV og lengir endingartíma verkfæra um 200% - 400%.
Bílaíhlutir:Slithúð gegn-slithúð á stimplahringum, töppum og eldsneytissprautunálum. Lækkar núningsstuðulinn í 0.15 - 0.25 á móti stáli.
Læknisfræðilegar ígræðslur: Biocompatible TiN and ZrN layers applied to orthopedic joints and dental abutments, verified via scratch adhesion testing (Critical Load Lc >= 70 N).
Mót og mót:CrN eða DLC húðun á plastsprautu- og stimplunarmótum til að koma í veg fyrir límslit og auðvelda losun vinnustykkisins.
Sérstillingarvalkostir
Hólf rúmfræði:Lóðrétt gröf-gerð hleðsla eða lárétt framhleðsla-stillingar.
Upprunauppsetning:Sérsniðin staðsetning bakskauts sérsniðin fyrir þrívíddar rúmfræði vinnustykkisins (td langar útpressunarmót eða túrbínublöð).
Bias Generator Uppfærslur:Samþætting há-aflstraums segulmagnsputtering (HIPIMS) blendingaeininga.
Sjálfvirkni samþætting:Vélfærafræðileg hleðsluviðmót og sjálfvirkar flutningsbrautir fyrir innréttingar fyrir hreinherbergi.
Gæðaeftirlit og verksmiðjuprófun
Áður en verksmiðjuviðurkenningarprófun (FAT) fer fram gangast kerfi fyrir:
Tómarúm lekaprófun:Helium massarófsmælir sannprófun á öllum suðu og þéttingum.
Staðfesting rafmagnsöryggis:Einangrunarviðnám, samfellu jarðvegs og samlæsingarfræðilegar athuganir í samræmi við CE/UL staðla.
Virk brennsla-í:72-stunda samfellt þurrkunarpróf á snúningsdrifum, flæðisrofum og PLC samskiptum.
Húðunarprófun:Sýnaútfelling staðfest með kúlu-þykktarmælingu á gígfilmu og rispuprófi frá Rockwell inndrátt.
Uppsetning og tækniaðstoð
Undirbúningur síða:Comprehensive utility layout documentation covering cooling water flow (>15 m^3/klst., 20 - 25 gráður C), þjappað loft, loftræsting og rafmagnsfall (380V/480V, 3-fasa, 50/60 Hz).
Gangsetning:Uppsetning á-stað, lofttæmiskvörðun og fínstillingu uppskrifta af eldri verkfræðingum.
Þjálfun rekstraraðila:Handvirkar-leiðbeiningar sem fjalla um reglubundið viðhald, skiptingu skotmarka og SCADA rekstur.
Eftir-aðstoð við sölu:Fjargreiningaraðgangur í gegnum öruggt iðnaðar VPN; tryggt tæknilegt svar innan 24 klukkustunda.
Algengar spurningar
Sp.: Hver er dæmigerður afgreiðslutími fyrir skipti á bakskautsmarkmiði?
A: Snögg-vélræn klemmuflansar gera rekstraraðila kleift að skipta út notuðum skotmörkum innan 30 - 45 mínútna á hverja uppsprettu án þess að taka í sundur innri hólfshlíf.
Sp.: Getur stjórnkerfið geymt mörg uppskriftarsnið?
A: Já. Siemens iðnaðar PLC geymir allt að 100 aðskildar uppskriftir, mælingar á hreinsunarskekkju, upphitunartíma, hvarfgjarna gasrampa, ljósbogastrauma og tímasetningu útsetningar.
Sp.: Hvaða veituinnviði þarf að útvega á-síðunni?
A: Aðstaða krefst lokaðs-hringrásar kæltvatnskerfis, þjappaðs lofts (0.6 - 0.8 MPa) fyrir pneumatic lokar, stöðugra 3-fasa iðnaðaraflstrauma sem passa við heildartengt álag og staðbundnar útblástursleiðslur.
maq per Qat: pvd búnaður fyrir bogauppgufun, framleiðendur, birgja, verksmiðju, ljósbogauppgufun pvd búnaðar í Kína